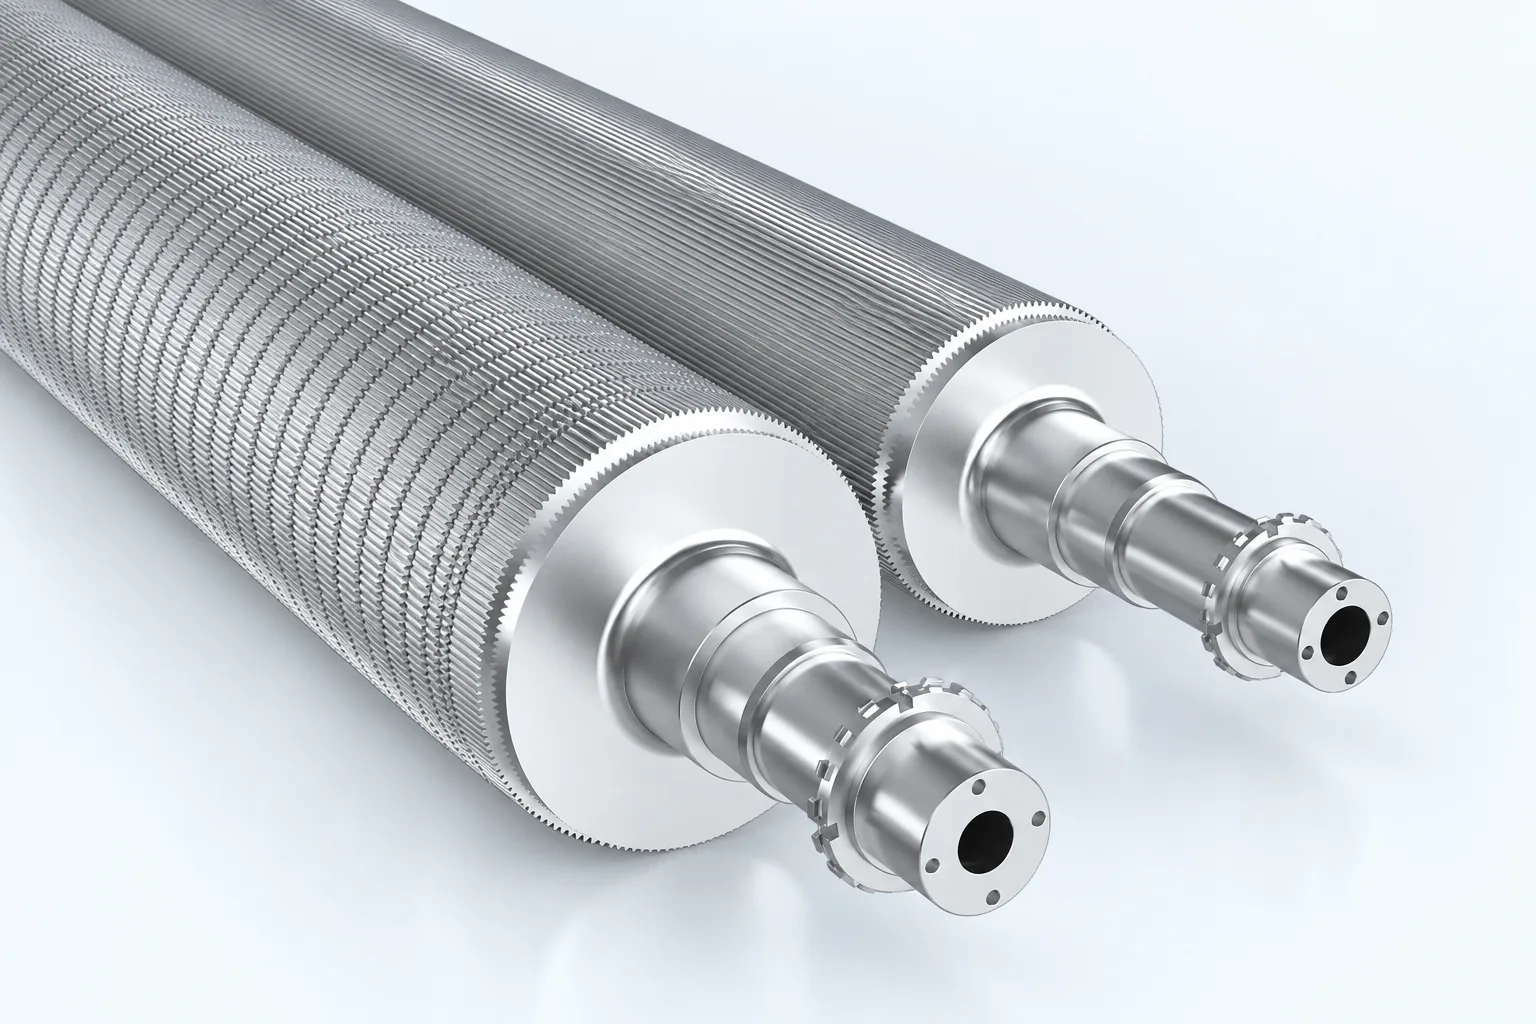
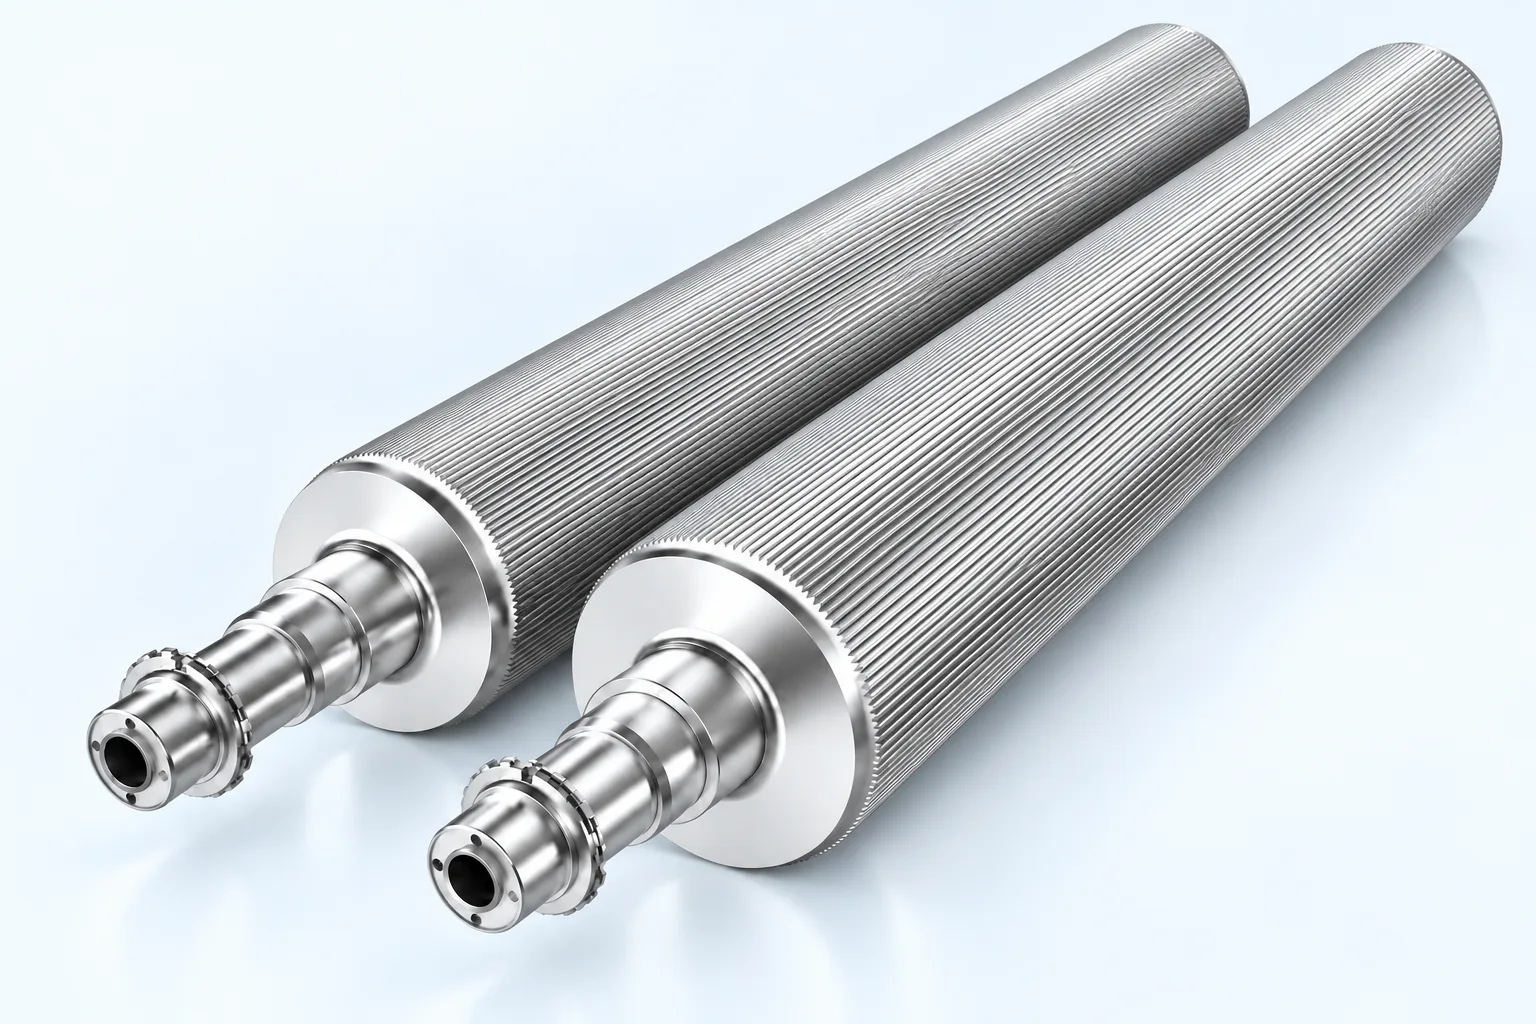
镀铬瓦楞辊
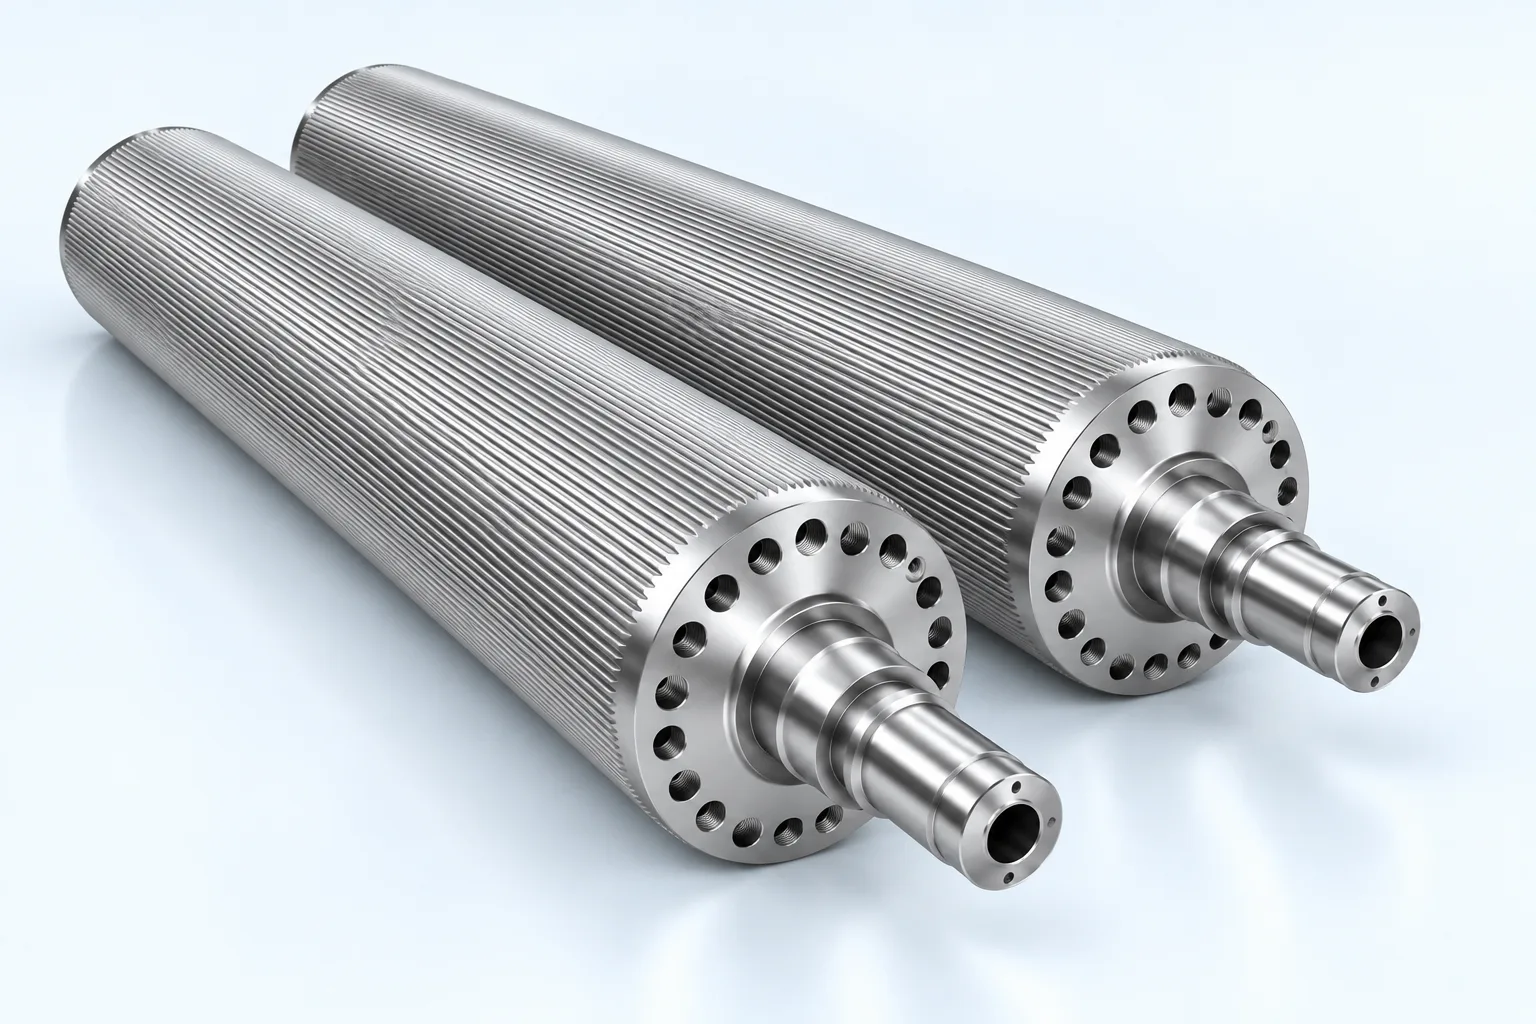
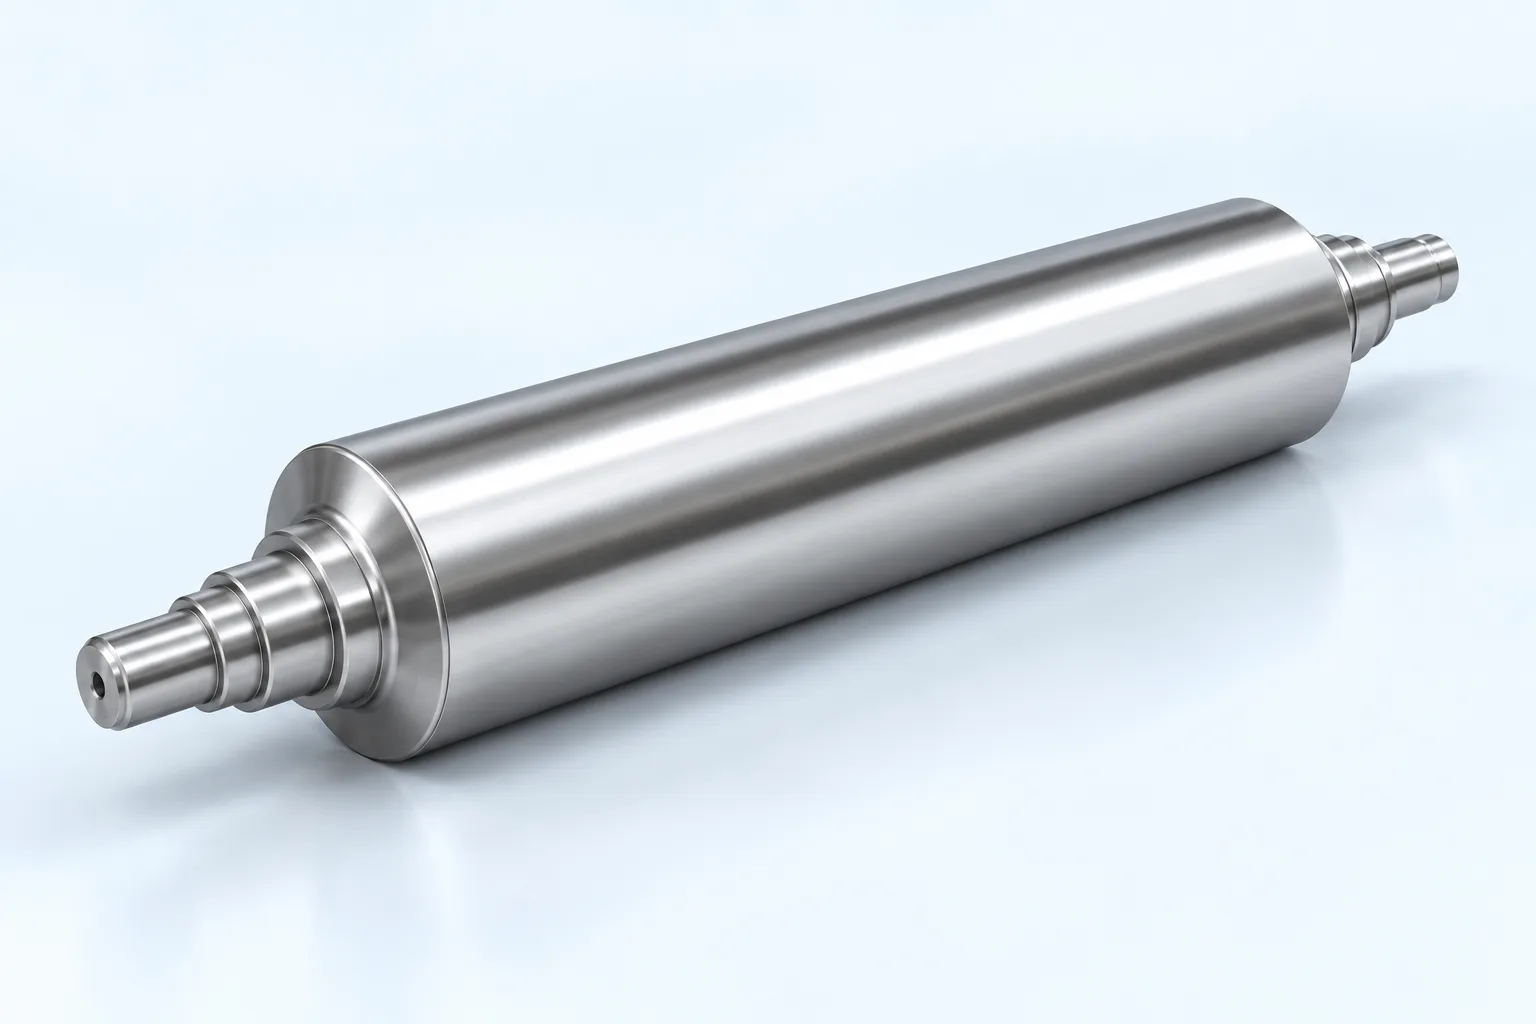
镀铬瓦楞辊采用镀铬工艺,由辊坯50CrMoA合金钢制成,在瓦楞辊表面镀0.08mm-0.1mm的硬铬镀层,通过此加工工艺,可以有效降低楞齿表面摩擦系数,增强齿的耐磨性能,延长瓦楞辊的使用寿命。获得更坚硬、平滑、光亮、耐磨的表面硬铬镀层,随时为旧瓦楞辊提供研磨修复服务,恢复使用寿命
咨询电话
0512-65799105优质合金钢,保障辊体性能
选用优质合金钢精锻件,经专业热处理及多次去应力处理,提高辊体组织与尺寸稳定性,为精密加工和长期运行提供基础。
均匀淬硬,提升耐磨表现
采用中频表面淬火工艺,底材淬硬层硬度可达HRC58以上,硬度分布均匀,无软带区,增强工作表面的耐磨能力。
精密磨削,控制加工误差
采用数控精密磨床加工,圆度公差控制在10μm以内,配合楞型精密加工,为稳定啮合及连续成型提供支持。
硬铬镀层,精细抛光
工作表面采用硬铬电镀处理,镀层厚度可达0.08—0.10 mm。经特殊抛光工艺加工,表面粗糙度Ra可达0.2μm,改善辊面光洁度与芯纸通过条件。
定制楞型,匹配生产需求
采用计算机辅助楞型设计,根据设备结构、原纸条件及纸板性能要求,合理配置辊体直径、工作面长度、楞高、楞距及楞数,兼顾成型质量、生产效率与用纸成本。
技术参数:
材料来源:中原特钢定制合金钢锻件
底材淬硬层硬度:HRC58以上
圆度公差:≤10μm(0.01 mm)
硬铬镀层厚度:0.08—0.10 mm
抛光后表面粗糙度:Ra 0.2μm
可定制楞型:A、B、C、E、F、N
热处理工艺:多次去应力处理、中频表面淬火
精加工工艺:数控精密磨削、特殊抛光
定制项目:辊体直径、工作面长度、楞型参数及安装尺寸